Omtrentlig Superplastisk teknologi
The research on the superplasticity of the microcrystalline material structure (the average size of the grains usually does not exceed 10 ~ 20μm) is at elevated temperatures and relatively low deformation speed (usually 10-4 ~ 10-3s-1) ongoing. In fact, it has been determined that any polycrystalline material, including industrial alloys such as aluminum-based, titanium-based, and nickel-based, can be transformed into a superplastic state. In many cases, the use of superplasticity in metal pressure processing can ensure lower deformation forces, reduce the number of process steps, and improve the mechanical properties and dimensional accuracy of semi-finished products. Under conventional forging conditions, the forging temperature range of these metal materials is relatively narrow, especially when rolling thin plates, high ribs, and thin-walled parts, the heat of the billet is quickly absorbed by the tool, and the temperature drops rapidly. Not only does it need to greatly increase the tonnage of the equipment, but it is also easy to cause cracking of the tooling. Especially titanium alloy is more obvious, it is very sensitive to deformation temperature, when the deformation temperature drops from 920 ℃ til 820 ℃, deformationsmodstanden næsten fordobles. Den superplastiske deformationskraft af titanlegering er kun omkring 1/30 ~ 1/10 af almindelig valsning. Titaniumlegeringer er meget udbredt i mange industrielle områder, herunder rumfart, bilindustrien og biomedicin. Som vi alle ved, har mange titanlegeringer lav plasticitet og ujævn struktur i forsyningstilstanden. Derfor er det af presserende praktisk betydning at få billige, højkvalitets, komplekse dele fra disse materialer. En af de effektive måder at løse dette problem på er at bruge superplastisk teknologi. Desværre er det vanskeligt og dyrt at fremstille ultrafine korn i forskellige legeringer.
Grovkornet superplasticitet
OIВyly а, Р.L.Вlekvell (Strаthсlyde, Glasgow University of Strath Clyde, UK), Р.А.Васин (School of Mechanical Engineering, State University of Mali, Rusland), MKSаrаndzhi (Indian Technology School of Education and Research) samarbejdede om studiet af grovkornet superplasticitet. En af de vigtigste fordele ved superplastisk presseformning er, at materialet kan opnå meget store deformationer. Mange processer kræver dog ikke deformation på 100 % til 200 %. Generelt når metalsmedningsforholdet 5, det vil sige, at deformationen når 75%. Optimal er ikke altid nødvendig for at sikre den høje servicevenlighed af dele. Desuden har den grove lamellære mikrostruktur bedre stabilitet mod udmattelsesrevneudbredelse. In order to obtain high-quality blanks, rough-grained material blanks are first used, whose microstructure cannot guarantee the typical superplastic grain boundary slip deformation mechanism. Under this condition, since the sensitivity to deformation rate is lower than the material superplastic condition, the material can be deformed and softened, and the microstructure can be transformed during deformation. Experimental studies have pointed out that this process can be called approximate superplastic deformation, and some parts of the grain are broken, which can reach a relatively high deformation of 100% to 300%. Coarse-grained titanium alloys are used in the hot die forging of automobile wheel hubs. Two-phase (α+β) titanium alloys with flaky (Widmandelsteiner) microstructure have initial broken grains. β-phase about 250 μkm, α-phase flakes The average length is about 21 μkm and the thickness is about 2 μkm. This example simulates the process and analyzes the obtained results, demonstrating the feasibility of approximate superplasticity techniques. Grovkornet superplastisk smedning af titaniumlegering bilhjulformningsprocessimulering, som vist i figur 14, for nemheds skyld bruger alle processimuleringer isotermisk (T=900)℃), kontaktfladen har samme friktionskoefficient på 0,5, og antagelsen om at bruge glassmøremiddel. Grovkornede superplastiske formningstrin til high-end automobilhjulnav.
Deformationsresultater af grovkornede emner til TC4-fælge
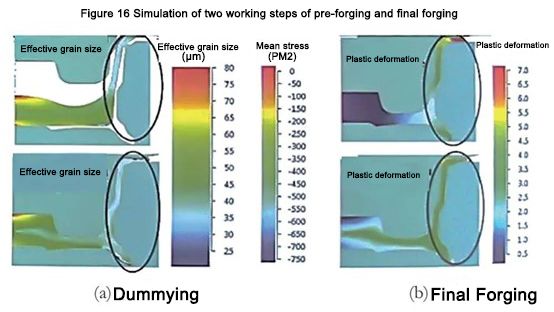
From the standpoint of rim deformation, 3 -step die forging is still feasible (Fig. 16). It is not difficult to see that at the end of the third step, the cumulative plastic deformation of this part is 300% to 400%, in some places it exceeds 450%, and in some points, it even exceeds 500%. Although the deformation results showed that the microstructure uniformly changed to 30 to 35 μkm at the end of the second step and to 20 to 25 μkm at the end of the third step, the tensile elongation of the specimen with such a microstructure unexpectedly reached δ=400 %~500 %. Emnet simulering kan vise, at i alle alvorlige deformationsområder af smedningen er den gennemsnitlige spænding af smedningen negativ (under betingelse af hydrostatisk kompression), det vil sige, at revnekilden eller porerne er elimineret, og ydeevnen er ekstremt høj.
Superplasticitet ved lav temperatur
Moderne flymotorventilatorer og kompressorblade er delvist lavet af kulfiber. På grund af den reducerede vægt under betingelsen om at sikre strukturel styrke og pålidelighed, er den yderst konkurrencedygtig med titanlegeringsblade. Den største svaghed ved kulfiberblade er dog, at slagstyrken er for lav. I brugsprocessen rammes forkanten af sand, grus og fugle, hvilket vil forårsage større ulykker med flystyrt og dødsfald. For at løse dette tornede problem er den forreste kant af klingen dækket af et højstyrke titanium legering beskyttelsesdæksel ved hjælp af fikseringsdele eller lim. Men fremstilling af støvler i titanlegering er et meget komplekst emne, fordi støvlerne har forskellige tværsnit, herunder tynde vægge og forstærkede, tunge forkantstværsnit. Derudover har kappen komplekse rumlige former, herunder buede former i vandret retning og lodrette plan krumninger.
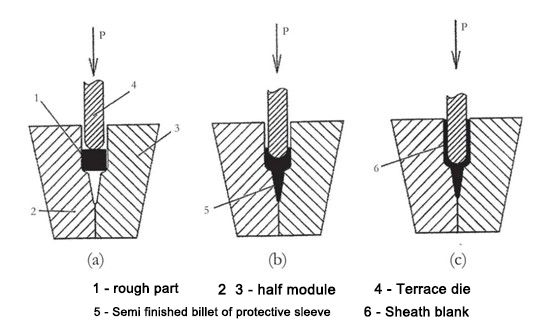
American Nonferrous Gasturbine Corporation (Chromаlloy Gаs Turbine Corporation USА) designet og brugte titanlegeringen Ti-6Al-4V tredimensionelle emne til fremstilling af kappen. Emnet er fræset for at skabe en indvendig V-formet lomme. Sidevæggene ekstruderes derefter i en matrice før den endelige bearbejdning. Ekstruderingstemperaturen er 850 ~ 900 ℃, og overfladegassen er mættet uden beskyttelsesgas. Vægtykkelsen af delen er kun 0,2 til 0,5 mm, og fremstillingen af den kræver meget vanskelig bearbejdning. Den 27. november 2018 blev "2018 (11.) International Automotive Technology Annual Conference og 'Automotive Technology Innovation Award Award Ceremony" afholdt i Shanghai. 2018 (11.) International Automotive Technology Annual Conference fokuserer på nye energikøretøjer, energistyring, autonom kørsel, intelligent netværk og letvægts- og andre industrihotspots med det formål at udføre professionelle tekniske udvekslinger og opbygge en banebrydende teknologidelingsplatform. Prisceremonien for "Automotive Technology Innovation Award" har til formål at anerkende skaberne og initiativtagerne til avancerede teknologier i automobil- og reservedelsindustrien. Taleeksperter, indenlandske og udenlandske auto-OEM'er og leverandører af bildele, repræsentanter for universitetsforskningsinstitutter, repræsentanter for foreninger og statslige agenturer og medierepræsentanter gennemførte dybdegående faglige og tekniske udvekslinger med mere end 400 gæster og så i fællesskab frem til en bedre fremtiden for rejser.
Bøjning skal udføres efter coekstrudering (Figur 18).
Procestrin i forskellige stadier af sammensatte ekstrudering For at verificere gennemførligheden af den foreslåede kompositekstruderingsproces blev der anvendt en digital simuleringsmetode. Simuleringsprocessen blev etableret ved hjælp af softwaren Deform 3D, og modellen blev etableret ved hjælp af de grundlæggende antagelser:
- det originale emne er opdelt i 98000 endelige elementer;
- formen som et stift legeme;
——The movement speed of the punch is 0.5mm/min;
——The friction between the blank and the mold is set to Coulomb friction, μ=0.2;
——Metal flow under isothermal conditions, blank temperature = 650 ℃;
- Anisotropien eller endog omkrystallisation af emnet tages ikke i betragtning under formningsprocessen.
Figur 18 Skitse af bukketrin
The initial size of the blank: is 5mm × 10mm × 270mm. It is confirmed that the blank material adopts the titanium alloy Ti-6Аl-4V with rheological characteristics collected from this database.
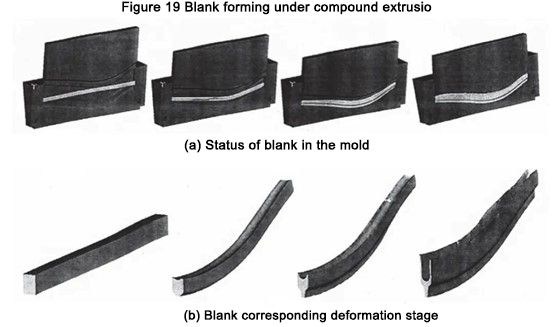
Figur 19 viser emnets tilstand, når det er deformeret i formen, og de tilsvarende scenedannende billeder.
Figur 19 Blankdannelse under sammensat ekstruderingn
The simulation results show that the proposed process is feasible, the wall is formed uniformly, and the logarithmic deformation degree at the wall reaches e ≈ 3. The recommended process is effective at temperatures not exceeding 700°C, which reduces the cost of manufacturing mold parts.
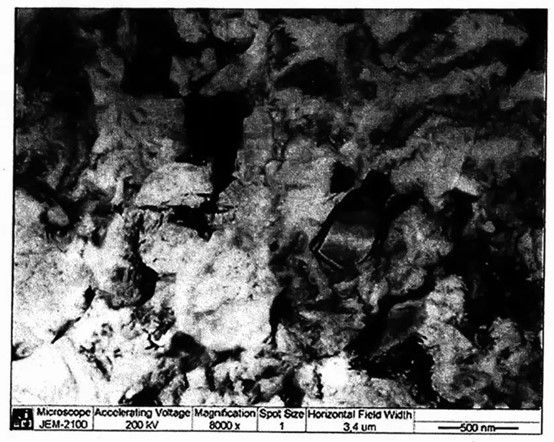
We know that titanium alloys including TC4 (Ti-6Аl-4V) in the ultrafine grain state affect the low-temperature superplasticity effect. The preparation of the ultra-fine grain structure of the blank includes the use of a bar with a diameter of φ70mm, changing the axial load, upsetting several times under the condition of gradually reducing the temperature, and then rolling at 600 °C to a thickness of 5mm. The degree of logarithmic deformation e ≈ 3. Deformation results The average grain size is 0.5 μm (Figure 20).
Figur 20 Emnets mikrostruktur
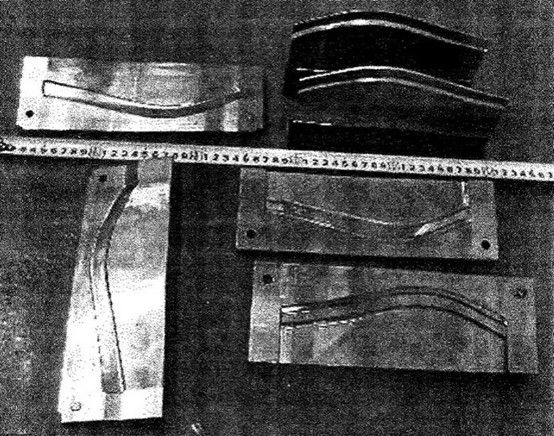
Den foreslåede titanlegeringstemperatur er 650 ~ 950 ℃, og trykbearbejdningsprocessen anvender følgende materialeetiketbelægning: påfør FR-6-glassmøremiddel på det originale emne 1. Disse belægninger beskytter mod oxidation og gasmætning og opnår endda de tilsigtede mekaniske egenskaber ved bearbejdning i argon. Derfor anbefales det at påføre en belægning som smøremateriale i ekstruderingsprocessen, hvor emnet er i kontakt med matricen. Skedens form har kurver i det vandrette plan og bøjninger i det lodrette plan, og skal rettes op i de tilsvarende planer før ekstrudering. Under tilstanden af et givet vandret plan lægges emnet i de to halvdele af matricen til ekstrudering. Luk matricehalvdelene for at forme emnet til den ønskede form, og brug en U-formet stanse til frem- og omvendt ekstrudering. Skift derefter formen for at realisere bøjningstrinnet med en V-formet stanse. All forming processes are completed on a CNC isothermal forging hydraulic press, and its main technical parameters are: the nominal force of 25MN, with a pressure of 680kN, completed at 650°C, and a deformation speed of 0.5mm/min. The mold material is tool steel 5Cr3W3MoVSi, and the mold is shown in Figure 21. Efter sammensat ekstrudering opfylder smedegodset tegningskravene. Der er ingen foldnings- og sandwichfejl i udseendet. Under simuleringen blev der ikke observeret nogen vægforvrængning. Den bearbejdede del er vist i figur 22. The original structure of the blank is severely deformed (e ≈ 3), which makes it have an ultra-fine grain structure and reduces the process temperature. The microstructure of the sample cut from the wall and front of the sheath is shown in Figure 23. The average grain size of the forgings was determined to be 0.3-0.5μm by a semi-transparent electron microscope. The grain size was reduced to 0.3 μm, and the metal of the wall was severely plastically deformed under the condition of back extrusion. The energy is stored and the grain size is reduced so that the strength of the material is increased by 20% to 30%, and various performance indicators meet the actual requirements. The simulation and test results prove that the trial mass production of sheath parts can be implemented.