Suunniteltu superplastinen tekniikka
The research on the superplasticity of the microcrystalline material structure (the average size of the grains usually does not exceed 10 ~ 20μm) is at elevated temperatures and relatively low deformation speed (usually 10-4 ~ 10-3s-1) ongoing. In fact, it has been determined that any polycrystalline material, including industrial alloys such as aluminum-based, titanium-based, and nickel-based, can be transformed into a superplastic state. In many cases, the use of superplasticity in metal pressure processing can ensure lower deformation forces, reduce the number of process steps, and improve the mechanical properties and dimensional accuracy of semi-finished products. Under conventional forging conditions, the forging temperature range of these metal materials is relatively narrow, especially when rolling thin plates, high ribs, and thin-walled parts, the heat of the billet is quickly absorbed by the tool, and the temperature drops rapidly. Not only does it need to greatly increase the tonnage of the equipment, but it is also easy to cause cracking of the tooling. Especially titanium alloy is more obvious, it is very sensitive to deformation temperature, when the deformation temperature drops from 920 ℃ 820:een ℃, muodonmuutoskestävyys lähes kaksinkertaistuu. Titaaniseoksen superplastinen muodonmuutosvoima on vain noin 1/30 ~ 1/10 tavallisesta valssauksesta. Titaaniseoksia käytetään laajasti monilla teollisuuden aloilla, mukaan lukien ilmailu, autoteollisuus ja biolääketiede. Kuten me kaikki tiedämme, monilla titaaniseoksilla on alhainen plastisuus ja epätasainen rakenne syöttötilassa. Siksi on kiireellistä käytännön merkitystä saada näistä materiaaleista edullisia, korkealaatuisia ja monimutkaisia osia. Yksi tehokkaista tavoista ratkaista tämä ongelma on käyttää superplastista tekniikkaa. Valitettavasti ultrahienojen rakeiden valmistaminen erilaisissa seoksissa on vaikeaa ja kallista.
Karkearakeinen superplastisuus
OIВyly а, Р.L.Вlekvell (Strаthсlyde, Glasgow University of Strath Clyde, Iso-Britannia), Р.А.Васин (konetekniikan korkeakoulu, Malin valtionyliopisto, Venäjä), MKSаrаndzhi (Intian Technology School of Education and Research) tekivät yhteistyötä karkearakeisen superplastisuuden tutkimuksesta. Yksi superplastisen puristusmuovauksen tärkeimmistä eduista on, että materiaalilla voidaan saavuttaa erittäin suuria muodonmuutoksia. Monet prosessit eivät kuitenkaan vaadi 100-200 %:n muodonmuutosta. Yleensä metallin taontasuhde saavuttaa 5, eli muodonmuutos saavuttaa 75%. Optimia ei aina vaadita osien korkean huollettavuuden varmistamiseksi. Lisäksi karkealla lamellisella mikrorakenteella on parempi stabiilisuus väsymishalkeamien leviämistä vastaan. In order to obtain high-quality blanks, rough-grained material blanks are first used, whose microstructure cannot guarantee the typical superplastic grain boundary slip deformation mechanism. Under this condition, since the sensitivity to deformation rate is lower than the material superplastic condition, the material can be deformed and softened, and the microstructure can be transformed during deformation. Experimental studies have pointed out that this process can be called approximate superplastic deformation, and some parts of the grain are broken, which can reach a relatively high deformation of 100% to 300%. Coarse-grained titanium alloys are used in the hot die forging of automobile wheel hubs. Two-phase (α+β) titanium alloys with flaky (Widmandelsteiner) microstructure have initial broken grains. β-phase about 250 μkm, α-phase flakes The average length is about 21 μkm and the thickness is about 2 μkm. This example simulates the process and analyzes the obtained results, demonstrating the feasibility of approximate superplasticity techniques. Karkearakeinen supermuovi taonta titaaniseoksesta auton vanteiden muovausprosessin simulointi, kuten kuvassa 14, yksinkertaisuuden vuoksi kaikki prosessisimulaatiot käyttävät isotermistä (T=900℃), kosketuspinnalla on sama kitkakerroin 0,5 ja oletus lasivoiteluaineen käytöstä. Karkearakeiset superplastiset muotoiluportaat huippuluokan autojen pyörännapoihin.
TC4-vanteiden karkearaeisten aihioiden muodonmuutostulokset
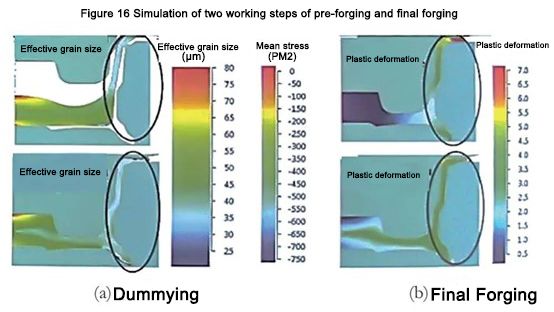
From the standpoint of rim deformation, 3 -step die forging is still feasible (Fig. 16). It is not difficult to see that at the end of the third step, the cumulative plastic deformation of this part is 300% to 400%, in some places it exceeds 450%, and in some points, it even exceeds 500%. Although the deformation results showed that the microstructure uniformly changed to 30 to 35 μkm at the end of the second step and to 20 to 25 μkm at the end of the third step, the tensile elongation of the specimen with such a microstructure unexpectedly reached δ=400 %~500 %. Kohteen simulaatiolla voidaan osoittaa, että taon kaikilla vakavilla muodonmuutosalueilla taon keskimääräinen jännitys on negatiivinen (hydrostaattisen puristuksen olosuhteissa), eli halkeama tai huokoset eliminoituvat ja suorituskyky on erittäin hyvä. korkea.
Matalan lämpötilan superplastisuus
Nykyaikaiset lentokoneen moottorin tuulettimet ja kompressorin siivet on valmistettu osittain hiilikuidusta. Pienentyneen painon ansiosta rakenteellisen lujuuden ja luotettavuuden takaamiseksi se on erittäin kilpailukykyinen titaaniseoksesta valmistettujen terien kanssa. Hiilikuituterien suurin heikkous on kuitenkin liian alhainen iskunkestävyys. Käytössä johtoreuna osuu hiekkaan, soraan ja lintuihin, mikä aiheuttaa suuria onnettomuuksia, lento-onnettomuuksia ja kuolemantapauksia. Tämän hankalan ongelman ratkaisemiseksi terän etureuna peitetään lujalla titaaniseoksella olevalla suojakuorella kiinnitysosien tai liiman avulla. Mutta titaaniseoksesta valmistettujen saappaiden valmistus on hyvin monimutkainen aihe, koska saappailla on erilaiset poikkileikkaukset, mukaan lukien ohuet seinät ja vahvistetut, raskaat etureunan poikkileikkaukset. Lisäksi vaipassa on monimutkaisia avaruudellisia muotoja, mukaan lukien kaarevat muodot vaakasuunnassa ja pystysuorat tasokatarevat.
American Nonferrous Gas Turbine Corporation (Chromаlloy Gаs Turbine Corporation USА) suunnitteli ja käytti titaaniseoksesta Ti-6Аl-4V kolmiulotteista aihiota vaipan valmistukseen. Aihio jyrsitään sisäisen V-muotoisen taskun luomiseksi. Sivuseinät suulakepuristetaan sitten muotissa ennen lopullista työstöä. Ekstruusiolämpötila on 850 - 900 °C ℃, ja pintakaasu kyllästetään ilman suojakaasua. Kappaleen seinämäpaksuus on vain 0,2 - 0,5 mm ja sen valmistus vaatii erittäin vaikeaa työstöä. 27. marraskuuta 2018 "2018 (11.) International Automotive Technology Annual Conference ja "Automotive Technology Innovation Award Award -palkintoseremonia" pidettiin upeasti Shanghaissa. 2018 (11.) Kansainvälinen autoteknologian vuosikonferenssi keskittyy uusiin energiaajoneuvoihin, energianhallintaan, autonomiseen ajamiseen, älykkääseen verkkoon sekä kevyisiin ja muihin alan hotspoteihin. Tavoitteena on toteuttaa ammattimaisia teknisiä vaihtoja ja rakentaa huippuluokan teknologian jakamisalusta. "Automotive Technology Innovation Award" -palkintoseremonian tarkoituksena on antaa tunnustusta edistyneen teknologian luojille ja edistäjille auto- ja varaosateollisuudessa. Puheasiantuntijat, kotimaiset ja ulkomaiset autojen OEM- ja autonosien toimittajat, yliopistojen tutkimuslaitosten edustajat, järjestöjen ja valtion virastojen edustajat sekä tiedotusvälineiden edustajat kävivät perusteellista ammatillista ja teknistä vaihtoa yli 400 vieraan kanssa ja odottivat yhdessä parempaa matkailun tulevaisuus.
Taivutus tulee tehdä koekstruusion jälkeen (Kuva 18).
Prosessivaiheet yhdistepuristuksen eri vaiheissa Ehdotetun komposiittiekstruusioprosessin toteutettavuuden tarkistamiseksi käytettiin digitaalista simulointimenetelmää. Simulointiprosessi luotiin Deform 3D -ohjelmistolla ja malli perusolettamuksella:
- alkuperäinen aihio on jaettu 98000 äärelliseen elementtiin;
- muotti jäykkänä kappaleena;
——The movement speed of the punch is 0.5mm/min;
——The friction between the blank and the mold is set to Coulomb friction, μ=0.2;
——Metal flow under isothermal conditions, blank temperature = 650 ℃;
- Aihion anisotropiaa tai edes uudelleenkiteytymistä ei huomioida muodostusprosessin aikana.
Kuva 18 Piirros taivutusvaiheista
The initial size of the blank: is 5mm × 10mm × 270mm. It is confirmed that the blank material adopts the titanium alloy Ti-6Аl-4V with rheological characteristics collected from this database.
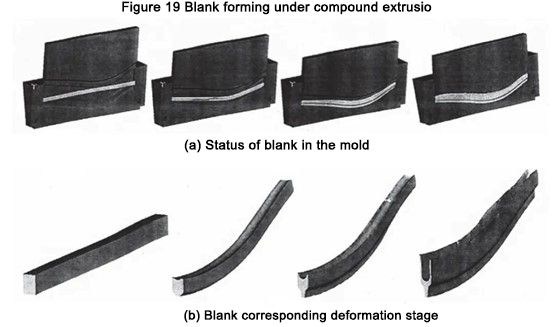
Kuvassa 19 on esitetty aihion tila, kun se on vääntynyt muotissa ja vastaavat vaiheenmuodostuskuvat.
Kuva 19 Aihion muodostus yhdistelmäekstruusiollan
The simulation results show that the proposed process is feasible, the wall is formed uniformly, and the logarithmic deformation degree at the wall reaches e ≈ 3. The recommended process is effective at temperatures not exceeding 700°C, which reduces the cost of manufacturing mold parts.
We know that titanium alloys including TC4 (Ti-6Аl-4V) in the ultrafine grain state affect the low-temperature superplasticity effect. The preparation of the ultra-fine grain structure of the blank includes the use of a bar with a diameter of φ70mm, changing the axial load, upsetting several times under the condition of gradually reducing the temperature, and then rolling at 600 °C to a thickness of 5mm. The degree of logarithmic deformation e ≈ 3. Deformation results The average grain size is 0.5 μm (Figure 20).
Kuva 20 Aihion mikrorakenne
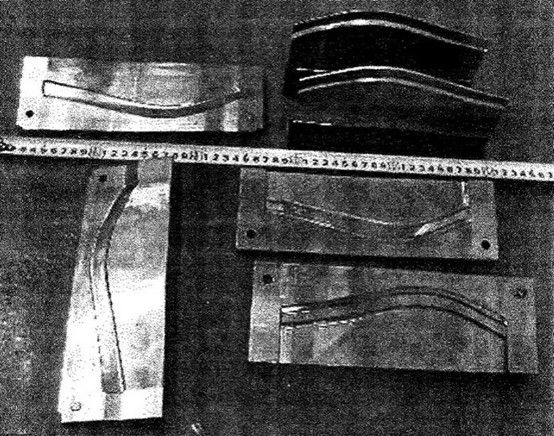
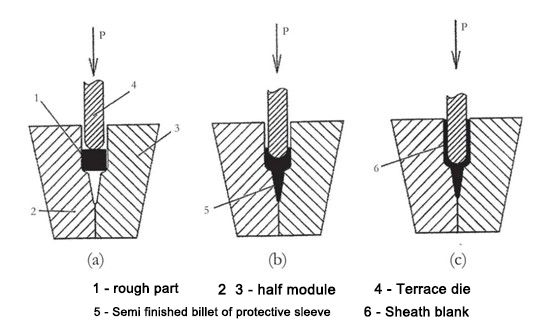
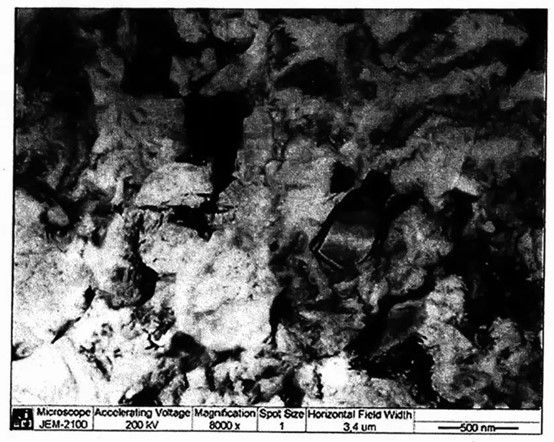
Titaaniseoksen ehdotettu lämpötila on 650 ~ 950 ℃, ja painekäsittelyprosessissa käytetään seuraavaa materiaalin etikettipinnoitetta: levitä FR-6-lasivoiteluainetta alkuperäiseen aihioon 1. Nämä pinnoitteet suojaavat hapettumista ja kaasun kyllästymistä vastaan ja jopa saavuttavat argonissa työstölle aiotut mekaaniset ominaisuudet. Siksi on suositeltavaa levittää pinnoite voiteluaineena suulakepuristusprosessissa, kun aihio on kosketuksessa suuttimen kanssa. Vaipan muodossa on vaakatasossa käyriä ja pystytasossa taivutuksia, ja se on suoristettava vastaavissa tasoissa ennen ekstruusiota. Tietyn vaakatason olosuhteissa aihio asetetaan muotin kahteen puolikkaaseen ekstruusiota varten. Sulje muotin puolikkaat muotoilemaan aihio haluttuun muotoon ja käytä U-muotoista meistiä eteen- ja taaksepäin suulakepuristamiseen. Vaihda sitten muotti toteuttaaksesi taivutusvaiheen V-muotoisella meistillä. All forming processes are completed on a CNC isothermal forging hydraulic press, and its main technical parameters are: the nominal force of 25MN, with a pressure of 680kN, completed at 650°C, and a deformation speed of 0.5mm/min. The mold material is tool steel 5Cr3W3MoVSi, and the mold is shown in Figure 21. Seosekstruusion jälkeen takeet täyttävät vetovaatimukset. Ulkonäössä ei ole taitto- ja sandwich-virheitä. Simuloinnin aikana ei havaittu seinän vääristymiä. Koneistettu osa on esitetty kuvassa 22. The original structure of the blank is severely deformed (e ≈ 3), which makes it have an ultra-fine grain structure and reduces the process temperature. The microstructure of the sample cut from the wall and front of the sheath is shown in Figure 23. The average grain size of the forgings was determined to be 0.3-0.5μm by a semi-transparent electron microscope. The grain size was reduced to 0.3 μm, and the metal of the wall was severely plastically deformed under the condition of back extrusion. The energy is stored and the grain size is reduced so that the strength of the material is increased by 20% to 30%, and various performance indicators meet the actual requirements. The simulation and test results prove that the trial mass production of sheath parts can be implemented.