تقنية البلاستيك الفائق التقريبية
The research on the superplasticity of the microcrystalline material structure (the average size of the grains usually does not exceed 10 ~ 20μm) is at elevated temperatures and relatively low deformation speed (usually 10-4 ~ 10-3s-1) ongoing. In fact, it has been determined that any polycrystalline material, including industrial alloys such as aluminum-based, titanium-based, and nickel-based, can be transformed into a superplastic state. In many cases, the use of superplasticity in metal pressure processing can ensure lower deformation forces, reduce the number of process steps, and improve the mechanical properties and dimensional accuracy of semi-finished products. Under conventional forging conditions, the forging temperature range of these metal materials is relatively narrow, especially when rolling thin plates, high ribs, and thin-walled parts, the heat of the billet is quickly absorbed by the tool, and the temperature drops rapidly. Not only does it need to greatly increase the tonnage of the equipment, but it is also easy to cause cracking of the tooling. Especially titanium alloy is more obvious, it is very sensitive to deformation temperature, when the deformation temperature drops from 920 ℃ إلى 820 ℃تتضاعف مقاومة التشوه تقريبًا. قوة التشوه الفائق اللدائن لسبائك التيتانيوم هي فقط حوالي 1/30 ~ 1/10 من الدرفلة العادية. تستخدم سبائك التيتانيوم على نطاق واسع في العديد من المجالات الصناعية ، بما في ذلك الفضاء والسيارات والطب الحيوي. كما نعلم جميعًا ، فإن العديد من سبائك التيتانيوم لها مرونة منخفضة وهيكل غير متساوٍ في حالة التوريد. لذلك ، من الأهمية العملية الحصول على أجزاء معقدة غير مكلفة وعالية الجودة من هذه المواد. إحدى الطرق الفعالة لحل هذه المشكلة هي استخدام تقنية اللدائن الفائقة. لسوء الحظ ، فإن إنتاج حبيبات متناهية الصغر في سبائك مختلفة أمر صعب ومكلف.
اللدونة الفائقة الخشنة
OIВyly а، Р.L.lekvell (ستراثكلايد ، جامعة غلاسكو في سترات كلايد ، المملكة المتحدة) ، Р.А.Васин (كلية الهندسة الميكانيكية ، جامعة ولاية مالي ، روسيا) ، تعاونت MKSаrаndzhi (مدرسة التكنولوجيا الهندية للتعليم والبحث) في دراسة اللدونة الفائقة الحبيبات الخشنة. واحدة من المزايا الرئيسية لتشكيل الضغط عالي اللدائن هي أن المادة يمكن أن تحدث تشوهات كبيرة جدًا. ومع ذلك ، لا تتطلب العديد من العمليات تشويهًا بنسبة 100٪ إلى 200٪. بشكل عام ، تصل نسبة تشكيل المعدن إلى 5 ، أي أن التشوه يصل إلى 75٪. الأمثل ليس مطلوبًا دائمًا من أجل ضمان قابلية الخدمة العالية للأجزاء. علاوة على ذلك ، تتمتع البنية المجهرية الصفائحية الخشنة باستقرار أفضل ضد انتشار شقوق التعب. In order to obtain high-quality blanks, rough-grained material blanks are first used, whose microstructure cannot guarantee the typical superplastic grain boundary slip deformation mechanism. Under this condition, since the sensitivity to deformation rate is lower than the material superplastic condition, the material can be deformed and softened, and the microstructure can be transformed during deformation. Experimental studies have pointed out that this process can be called approximate superplastic deformation, and some parts of the grain are broken, which can reach a relatively high deformation of 100% to 300%. Coarse-grained titanium alloys are used in the hot die forging of automobile wheel hubs. Two-phase (α+β) titanium alloys with flaky (Widmandelsteiner) microstructure have initial broken grains. β-phase about 250 μkm, α-phase flakes The average length is about 21 μkm and the thickness is about 2 μkm. This example simulates the process and analyzes the obtained results, demonstrating the feasibility of approximate superplasticity techniques. محاكاة عملية تشكيل عجلات السيارات المصنوعة من سبائك التيتانيوم ذات الحبيبات الخشنة ، كما هو موضح في الشكل 14 ، من أجل البساطة ، تستخدم جميع عمليات المحاكاة الحرارية متساوي الحرارة (T = 900℃) ، سطح التلامس له نفس معامل الاحتكاك 0.5 ، وافتراض استخدام مادة تشحيم زجاجية. خطوات تشكيل اللدائن الفائقة الحبيبات الخشنة لمحاور عجلات السيارات المتطورة.
نتائج تشوه الحبيبات الخشنة للفراغات TC4
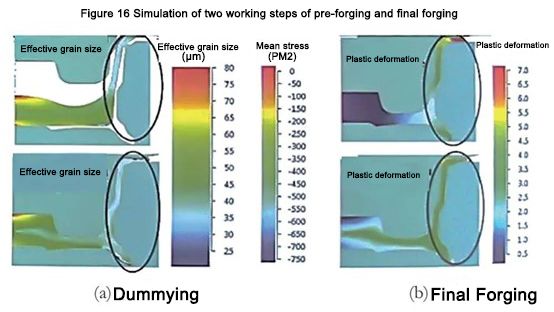
From the standpoint of rim deformation, 3 -step die forging is still feasible (Fig. 16). It is not difficult to see that at the end of the third step, the cumulative plastic deformation of this part is 300% to 400%, in some places it exceeds 450%, and in some points, it even exceeds 500%. Although the deformation results showed that the microstructure uniformly changed to 30 to 35 μkm at the end of the second step and to 20 to 25 μkm at the end of the third step, the tensile elongation of the specimen with such a microstructure unexpectedly reached δ=400 %~500٪. يمكن أن تُظهر محاكاة الموضوع أنه في جميع مناطق التشوه الشديدة للتزوير ، يكون متوسط إجهاد الحدادة سالبًا (في ظل حالة الضغط الهيدروستاتيكي) ، أي أنه تم التخلص من مصدر الشقوق أو المسام ، والأداء شديد للغاية عالي.
اللدونة الفائقة في درجات الحرارة المنخفضة
المراوح الحديثة لمحركات الطائرات وشفرات الضاغط مصنوعة جزئيًا من ألياف الكربون. نظرًا للوزن المنخفض بشرط ضمان القوة الهيكلية والموثوقية ، فهي تنافسية للغاية مع شفرات سبائك التيتانيوم. ومع ذلك ، فإن أكبر ضعف في شفرات ألياف الكربون هو أن صلابة الصدمات منخفضة للغاية. في عملية الاستخدام ، تصطدم الحافة الأمامية بالرمال والحصى والطيور ، مما يتسبب في حوادث كبيرة من حوادث الطائرات والموت. لحل هذه المشكلة الشائكة ، يتم تغطية الحافة الأمامية للشفرة بغطاء واقٍ من سبائك التيتانيوم عالية القوة عن طريق تثبيت الأجزاء أو الغراء. لكن تصنيع الأحذية المصنوعة من سبائك التيتانيوم هو موضوع معقد للغاية لأن الأحذية لها مقاطع عرضية مختلفة ، بما في ذلك الجدران الرقيقة والمقاطع العرضية ذات الحافة الأمامية القوية المقواة. بالإضافة إلى ذلك ، يحتوي الغلاف على أشكال مكانية معقدة ، بما في ذلك الأشكال المنحنية في الاتجاه الأفقي وانحناءات المستوى الرأسي.
صممت الشركة الأمريكية للتوربينات الغازية غير الحديدية (Chromаlloy Gаs Turbine Corporation USA) واستخدمت سبيكة التيتانيوم Ti-6Al-4V فارغة ثلاثية الأبعاد لتصنيع الغمد. يتم طحن الفراغ لإنشاء جيب داخلي على شكل V. يتم بعد ذلك بثق الجدران الجانبية في قالب قبل المعالجة النهائية. درجة حرارة البثق 850 ~ 900 ℃، وغاز السطح مشبع بدون غاز واقي. يتراوح سمك جدار الجزء من 0.2 إلى 0.5 مم فقط ، ويتطلب تصنيعه معالجة صعبة للغاية. في 27 نوفمبر 2018 ، عُقد "المؤتمر السنوي الدولي (الحادي عشر) لتكنولوجيا السيارات لعام 2018 وحفل جائزة ابتكار تكنولوجيا السيارات" بشكل كبير في شنغهاي. يركز المؤتمر السنوي الدولي لتكنولوجيا السيارات لعام 2018 (الحادي عشر) على مركبات الطاقة الجديدة ، وإدارة الطاقة ، والقيادة الذاتية ، والشبكات الذكية ، وخفيفة الوزن وغيرها من النقاط الساخنة الصناعية ، بهدف إجراء تبادلات تقنية احترافية وبناء منصة مشاركة تقنية متطورة. يهدف حفل توزيع جوائز "جائزة ابتكار تكنولوجيا السيارات" إلى تكريم المبدعين والمروجين للتقنيات المتقدمة في صناعة السيارات وقطع الغيار. أجرى خبراء الكلام ومصنعي السيارات المحليين والأجانب وموردي قطع غيار السيارات وممثلي معاهد البحوث الجامعية وممثلي الجمعيات والوكالات الحكومية وممثلي وسائل الإعلام تبادلات مهنية وتقنية متعمقة مع أكثر من 400 ضيف ، وتطلعوا معًا إلى تحسين المستقبل للسفر.
يجب أن يتم الانحناء بعد البثق المشترك (الشكل 18).
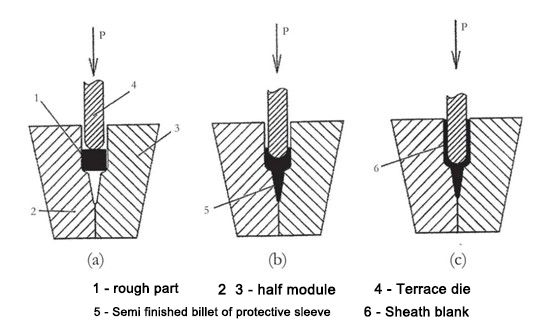
خطوات العملية في مراحل مختلفة من البثق المركب من أجل التحقق من جدوى عملية البثق المركب المقترحة ، تم استخدام طريقة المحاكاة الرقمية. تم إنشاء عملية المحاكاة باستخدام برنامج Deform 3D ، وتم إنشاء النموذج باستخدام الافتراضات الأساسية:
- الفراغ الأصلي مقسم إلى 98000 عنصر محدد ؛
- القالب كجسم صلب ؛
——The movement speed of the punch is 0.5mm/min;
——The friction between the blank and the mold is set to Coulomb friction, μ=0.2;
——Metal flow under isothermal conditions, blank temperature = 650 ℃;
- لا يؤخذ في الاعتبار تباين الخواص أو حتى إعادة بلورة الفراغ أثناء عملية التشكيل.
الشكل 18 رسم تخطيطي لخطوات الانحناء
The initial size of the blank: is 5mm × 10mm × 270mm. It is confirmed that the blank material adopts the titanium alloy Ti-6Аl-4V with rheological characteristics collected from this database.
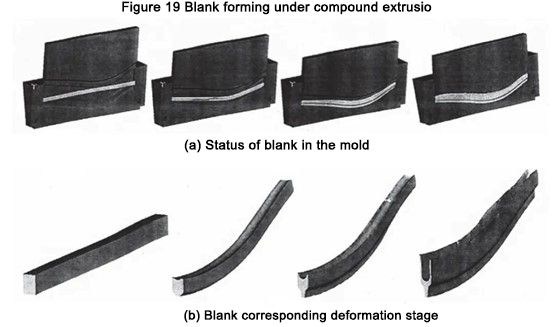
يوضح الشكل 19 حالة الفراغ عند تشوهه في القالب وصور تشكيل المرحلة المقابلة.
الشكل 19 تشكيل فارغ تحت قذف مركبn
The simulation results show that the proposed process is feasible, the wall is formed uniformly, and the logarithmic deformation degree at the wall reaches e ≈ 3. The recommended process is effective at temperatures not exceeding 700°C, which reduces the cost of manufacturing mold parts.
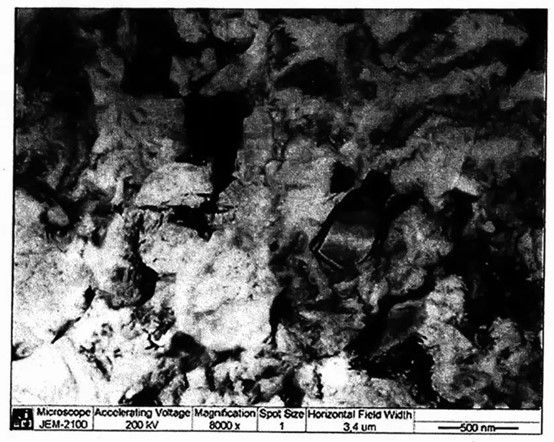
We know that titanium alloys including TC4 (Ti-6Аl-4V) in the ultrafine grain state affect the low-temperature superplasticity effect. The preparation of the ultra-fine grain structure of the blank includes the use of a bar with a diameter of φ70mm, changing the axial load, upsetting several times under the condition of gradually reducing the temperature, and then rolling at 600 °C to a thickness of 5mm. The degree of logarithmic deformation e ≈ 3. Deformation results The average grain size is 0.5 μm (Figure 20).
الشكل 20 الشكل المجهرية للفراغ
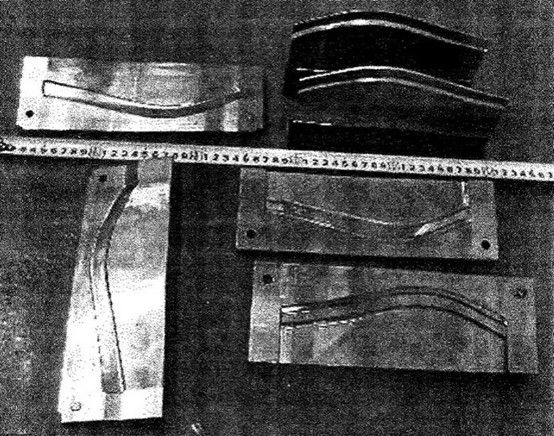
درجة حرارة سبيكة التيتانيوم المقترحة هي 650 ~ 950 ℃، وتعتمد عملية معالجة الضغط على طلاء ملصق المواد التالي: تطبيق مادة تشحيم زجاجية FR-6 على الفراغ الأصلي 1. تحمي هذه الطلاءات من الأكسدة وتشبع الغاز ، بل وتحقق الخصائص الميكانيكية المقصودة للتشغيل الآلي في الأرجون. لذلك ، يوصى بتطبيق طلاء كمادة تشحيم في عملية البثق حيث يكون الفراغ ملامسًا للقالب. شكل الغمد له منحنيات في المستوى الأفقي وينحني في المستوى العمودي ، ويحتاج إلى تقويم في المستويات المقابلة قبل البثق. في حالة المستوى الأفقي المحدد ، يتم وضع الفراغ في نصفي القالب من أجل البثق. أغلق نصفي القالب لتشكيل الفراغ بالشكل المطلوب واستخدم لكمة على شكل حرف U للبثق الأمامي والخلفي. بعد ذلك ، قم بتغيير القالب لتحقيق خطوة الانحناء باستخدام ثقب على شكل V. All forming processes are completed on a CNC isothermal forging hydraulic press, and its main technical parameters are: the nominal force of 25MN, with a pressure of 680kN, completed at 650°C, and a deformation speed of 0.5mm/min. The mold material is tool steel 5Cr3W3MoVSi, and the mold is shown in Figure 21. بعد البثق المركب ، المطروقات تلبي متطلبات الرسم. لا توجد عيوب في الطي والسندويتش في المظهر. أثناء المحاكاة ، لم يلاحظ أي تشويه للجدار. يظهر الجزء المشكل في الشكل 22. The original structure of the blank is severely deformed (e ≈ 3), which makes it have an ultra-fine grain structure and reduces the process temperature. The microstructure of the sample cut from the wall and front of the sheath is shown in Figure 23. The average grain size of the forgings was determined to be 0.3-0.5μm by a semi-transparent electron microscope. The grain size was reduced to 0.3 μm, and the metal of the wall was severely plastically deformed under the condition of back extrusion. The energy is stored and the grain size is reduced so that the strength of the material is increased by 20% to 30%, and various performance indicators meet the actual requirements. The simulation and test results prove that the trial mass production of sheath parts can be implemented.